


69. Best Practice Fórum - AUMOVIO (Continental)
LEAN MEGOLDÁSOK ÉS AUTOMATIZÁCIÓ
2025. november 10.
2025. november 10-én, közel 30 fő részvételével, nagy érdeklődés mellett került megrendezésre a 69. Best Practice Fórum az AUMOVIO Hungary (korábbi nevén CONTINENTAL AUTOMOTIVE HUNGARY KFT.) Kft. budapesti gyárában.
Schuller Éva, ipari mérnökség és Lean vezető bemutatta a gyárat és annak történetét. Az Aumovio név még a gyárvezetés részére is új, szeptembertől lett bejelentve a névváltás és november 5-től lett hivatalosan a cégbíróságnál is bejegyezve az Aumovio Hungary Kft. A Continental szétválasztotta az autóipari és egyéb tevékenységeit, így Magyarországon 3 lokáció lett AUMOVIO: a budapesti gyár, a veszprémi gyár és járműdinamikai fejlesztési központ , valamint a budapesti vezetéstámogató rendszereket fejlesztő központ. A budapesti gyár több mint 35 éves.. 1987-ben alapították a gyárat REMIX néven még a rendszerváltás előtt. Ebben az időszakban háztartási gépekbe és autóiparba is gyártottak elektronikai részegységeket. 1994-ben a Daimler megvásárolta a gyárat (TEMIC), ettől az időponttól kezdődően csak autóipar számára gyártottak termékeket. Hosszú időn át folyamatos növekedés volt a gyárban, kaptak folyamatosan projekteket.
2002-ben a TEMIC-et megvásárolta a Continental. 2010-ben elindult a hybrid gyártás Budapesten, a hybrid és elektromos autó gyártásba kezdtek el vezérlőket gyártani (Renault Fluence). Ez egy pozitív jövőképet festett a gyárnak, egy teljesen új termék fejlesztés volt, sokat lehetett tanulni, de nem volt egy siker projekt, sok volt a vevői reklamáció, és egy bizalom vesztéshez vezetett. Azt lehetett látni, hogy ha ezen nem változtatunk, lehet, hogy elviszik az üzleteket, nem kaptak új üzleteket. El kezdtek felszabadulni gyártó területek, ekkor indult el a gyár megújulása. Dr. Keszte Róbert gyárigazgató, új stratégiát alkotott a „Számíthatsz ránk” mottó alatt. Az új stratégia, hogy meg kell határozni a fókusz pontokat és azért kell dolgozni, hogy a gyár fent tudjon maradni. Új üzletág jött ide 2018-ban, ekkor indult a 48 volt-os gyártás, az új épületek is elkészültek. Érezték, hogy működik a stratégia és megéri stratégiailag gondolkodni. A következő változás, hogy a Powertrain divíziót 2019-ben leválasztják a Continental-ból, ez a Vitesco, most már a Schaeffler része lett. Még mindig található olyan gyártó sor, ami szerződéses gyártással (contract manufacturing) gyártja ezeket a termékeket, de fokozatosan átkerülnek a Schaeffler telephelyekre.
A gyár jelenleg Safety and Motion üzletághoz tartozik. 2021-ben ünnepelte az alapításának 150-ik évfordulóját a Continental konszern Jelenleg a teljes fékrendszer hidraulikai részének gyártása is itt történik az elektronikán felül. Számos elismerést kapott a budapesti gyár Ipar 4.0. érdemérem (2024), Factory of the Year (Év gyára) gyártás trend magazin, Logisztikai kiválóság díj..
A gyárban kijelző gyártás, fékrendszer gyártás, ABS elektronika, szenzor gyártás folyik.
2024-től a gyárigazgató Dapsy Zoltán, aki korábban a veszprémi gyárat vezette és töltött be ott vezetői pozíciókat. A vállalat vezetése folyamatosan hangsúlyt fektet a versenyképességre és a változó környezethez való alkalmazkodásra és a folyamatos fejlődésre, digitalizációra.
Misszió: „Olyan termékeket szeretnénk gyártani, ami a világot jobbá teszi és értéket teremtsünk a tulajdonosoknak, vevőknek, társadalomnak”
Az AUMOVIO célja: „We make mobility safe, exciting, connected, and autonomous” Mi a közlekedést biztonságosság, összekapcsolttá, élményszerűvé és autonómmá tesszük.
TOP Célok:
Vevői elégedettségnél a gyártáshoz kapcsolódó költségek folyamatos csökkentése.
Hogy érjük el
• Tulajdonosi szemlélet
• Vezetés, (Leadership)
• Kiválóság
• Fenntarthatóság (a folyamat legyen az)
Digitális shopfloor, vezetés az adatvezérelt gyártásban
Földesi Patrik (2016-ban kezdett el dolgozni a Continental-ban) 2024-től a Lean-es csapat vezetője (Lean & Productivity team leader). A Continental Lean rendszerét CBS-nek (Continental Business System) hívták az AUMOVIO-nál, ezt Lean-nek hívják, aminek része a Shopfloor Menedzsment rendszer (SFMS)
Termelésmenedzsment rendszer (SFMS)
Az SFMS Standardok alkalmazásának összessége
1. Vizuális irányítás
2. 5S
3. Standard munka
4. Eltérésmenedzsment (deviation management)
5. Strukturált probléma megoldás
6. Vezetői Standard munka
A fenti lista egyben egy bevezetési sorrend is.
1. Vizuális irányítás leszabályozza használt színeket, szimbólumokat a gyárban. Sok Lean-es folyamat alapul a vizuális irányításon. (Min-max jelölések..) Jó és rossz állapotok vizualizálása, padló jelölések, terület azonosító táblák. A termelésben kint vannak az Andon táblák, monitorok, amin látják a gyártandó, gyártott darabszámot. Azért ez az első standard, mindegyik további standard kapcsolódik hozzá.
2. A második standard az 5S
Az 5S célja a veszteségek csökkentése az átláthatóság növelésével. Az 5S standard meghatározza az ellenőrzések módját és gyakoriságát. Van egy részletesebb Kaizen Institute által összeállított lista, ami alapján az Lean coachok ellenőrzik a területet.
3. Standard munka
Standard munka azt mondja meg, hogy milyen állomásokat hogyan kell érinteni, milyen sorrendben és milyen tevékenységeket kell elvégezni az adott állomásokon.
A sorvezetőknek ezt is minden műszakban ellenőrizni, kell, és ha eltérés van, akkor azt jelezni kell, és ennek alapján fejleszthető, módosítható a standard munka, ha szükséges. (Continuouos Improvement) 2 évnél régebbi (standard) nem lehet kint a soron
4. Eltérés menedzsment
Az eltérésmenedzsment meghatározza, hogy eltérés esetén mit kell tennünk, ha a selejt %-ot túl lépjük, akkor ott egy akció szükséges, de az OEE-t is ugyanúgy nyomon követik, ha csökken az OEE, akkor be kell avatkozni.
5. Strukturált problémamegoldás
Az eltérés menedzsmenthez szorosan kapcsolódik a Strukturált problémamegoldás, ami a gyökérok azonosítására és megszüntetésére fókuszál. Először leírjuk a problémát, meghatározzuk a gyökérokot, fejlesztést indítunk és strandardizáljuk a megoldást, új módszert.
6. Vezetői Standard munka
A vezetői standard munka, lényege, hogy standard vezetői feladatokat ír elő. 5 szintet érint: sorvezető, műszakvezető, termelés vezető, gyáregység vezető, gyárvezető. A sorvezető minden műszakban ellenőriz, a gyárigazgató havonta 1-szer. Gemba bejárások során meghatározza, hogy milyen gyakorisággal, mit kell ellenőrizni az egyes szintek vezetőinek. Az SFMS-en belül meghatározzuk az 5 szintre a feladatokat.
Sok előnye van a LEADER Standard work-nek. Átláthatóvá teszi a feladatokat és láthatjuk, hogy mennyi munka időnk van lefedve sztenderd feladatokkal. Ennek a támogatására van egy alkalmazás (eszköz).
Kihívások:
Az elmúlt években számos kihívás érte az autóipari vállalatokat, beszállítókat.
Iparági kihívások,
• fenntarthatóság iránti igény (CO2 kibocsátás..)
• Változó üzleti modellek
• Bizonytalan alapanyag ellátás
• Bizonytalan munkaerő piac (nehezen találunk képzett munkaerőt, magunknak kell képezni)
• Csökkenő és bizonytalan vevői igények
Világszintű komplexitás
• Globális felmelegedés
• Gazdasági változások
• Nacionalizmus
• Háborús kockázatok
Ezekre a kihívásokra, megfelelő gyors válaszok szükségesek. A rugalmas alkalmazkodásban segíthet a mesterséges intelligencia és a digitalizáció.
A mesterséges intelligencia és a digitalizáció segíthet, hogy tudjuk növelni a termelés hatékonyságát
A cégen belül van egy vízió, hogy elérjék a Digital Factory-t. Ennek érdekében számos területen indultak el fejlesztési pilot projektek, projektek:
• Hardver és adat szinten történő digitalizáció
• Robotosítás (automatizáció)
• Ehhez kötődik a szimuláció (azokon a sorokon, amire tervezzük..)
• 3D nyomtatás
• Okos eszközök
• okos szemüvegek tesztelés alatt
Vannak gyári alkalmazások, MES rendszer is van, digitalizáltan nyomon követik a terméket
Sok BI riportot használnak és most már az MI-t is megpróbálják kihasználni
A következőkben ismertetésre kerültek azok az eszközök, amik segíthetik a rugalmas alkalmazkodást és a termelékenység növelését.
Digitális Termelés menedzsment
dDOM Digitális reggeli megbeszélés
• támogatja a z gyors információ áramlást a területek között
Megbeszélés struktúra:
• 8-9 Csapatmegbeszélés
• 9-10 Keresztfunkcionális megbeszélések (Daily Operational Meeting – DOM)
• 10 – 11 Napi gemba séták..
Korábban sok energiát elvitt a kimutatások elkészítése.
Cél volt, hogy próbáljuk meg automatizálni az adatgyűjtést. Elindult a megbeszélésekre történő felkészülés egyszerűsítése/automatizálása. A fejlesztett alkalmazásban Power BI riprotok generálódnak az adatokból. Különböző rendszerekből veszi az adatokat:
MES rendszer, OEE figyelő, Quality rendszer…
A rendszer logolja az előző napokat és a historyt és trendet is lehet nézni. Az SFMS azt írja elő, hogy 3 havi trendet kell figyelni.
Elektronikus vezetői standard munka (eLSW tool)
Kamisihbai board volt korábban (kis kártyák, amiket kellett forgatni, amikor elvégezte valaki az adott feladatot), azután volt egy füzet, és 2020-tól kezdték el fejleszteni a eLSW toolt.
Itt kezdték el fejleszteni, mára már 42 gyár és 3515 fő használja ezt a toolt.
Az alkalmazás feldobja, az elvégzendő feladatokat, olyan mint egy ToDo lista. Minden vezető ebben a toolban képes vezetni és követni a feladatainak az elvégzését. Ez a tool bővíthető, további kérdéslistákat lehet hozzárendelni, van egy akció lista követő rendszere is a toolnak. A KPI-ok figyelése alapján lehet meghatározni az egyes kérdések feltevésének gyakoriságát, mit milyen gyakran kell ellenőrizni. Fel lehet tölteni akciókat, képeket egy adott feladathoz.
A Digitális sori információs tábla (vLIB)
Egy manuális megoldásból indultak (amit kézzel kellett tölteni a sorvezetőknek).
2019-ben elindult egy saját belső fejlesztés. 2024-től pedig a központi standard rendszert használnak.
Sok adminisztrációs munkától megszabadítja az operátort. Interaktív, online is elérhető.
Felmerül a kérdés, hogy ha automatikusan elkészülnek a kimutatások, rögzítésre kerülnek az adatok: Hogyan biztosítjuk, hogy a sorvezetők, vezetők foglalkozzanak a témákkal, rendszeresen megnézzék, elemezzék… (képben legyenek)? Ezt úgy biztosítják, hogy vannak olyan elemek, amik nem lettek automatizálva, például le kell mérni a ciklusidőket és neki kell beírnia. A standard munka kikényszeríti, hogy foglalkozzon vele. A JIDOKA riasztások automatizálva lettek, de neki kell lekérnie egy rendszerből és neki kell beírnia, gyorsabban tudja rögzíteni, de neki kell rögzítenie.
A probléma, hiba újra előfordulásoknál a van egy My A3 creator oldal, Aumovios megoldás, amiben létre lehet hozni és rögzíteni lehet egy strukturált problémamegoldást.
CMA – Connected Maintenance Application
A következőkben Dömötörfi Anita, gyári TPM koordinátor mutatta be az általuk fejlesztett TPM támogató alkalmazást a CMA-t. A cégnél SAP modult használnak a Preventive karbantartási feladatok nyilvántartására, aminek meg vannak az előnyei, de nehézkes a nyomon követés, keresés benne. Egy olyan szoftvert akartak fejleszteni, ami a meglévő rendszerekkel tud kapcsolódni (adatokat hív le és tölt vissza).
Spare Part menedzsment rendszer is SAP-ben van, de ebből hív le infókat az applikáció. Preventive karbantartási ciklusokat lehet ebben tervezni, minden gépre meg lehet határozni egy művelettervet és ütemezést. Az új szoftverben egy felhasználó barát felületen csinálják a menedzselést: Ebben a rendszerben készítik el a sor szintű karbantartási terveket, Megadjuk a MES állomás nevét, folyamatosan kapják az gyártott darabszámokat, meghatározásra kerülnek az elvégzendő feladatok (azokat milyen rendszerességgel kell elvégezni, és mennyi idő alatt kell elvégezni).
A feladat elvégzését követően a műszakvezetőnek kell leigazolni, hogy átvette a gépet, egy átadás átvételi jegyzőkönyv is ki lett váltva. A gyártás is be tud ide írni comment-et. Plusz feladatkezelő rendszerekkel össze akarják kötni a jövőben.
Autonomous Maintenance (T kártya rendszer)
A cégnél a korábbiakban is működött egy T-kártya rendszer, ennek megcsinálták a digitális változatát.
Az operátor ki tudja választania berendezést és fotót is tud csatolni hozzá. Egy ticket-et nyit a JIRA rendszerben és továbbítani tudja a technikusnak, mérnöknek. A felelős személy, automatikus email üzenetet kap és a saját kanban tábláján is megjelenik a feladat. A ticketek kilistázhatók és azok státusza, hiba, gyökérok, megoldás is rögzítésre kerül. Amikor a hiba elhárításra kerül, akkor lezárásra kerül a ticket a JIRA rendszerben.
Digitális termelésmenedzsment – Főbb üzenetek
• A digitális megoldások segítenek az erőforrások optimalizálásában és a pazarlás csökkentésében
• Rugalmas, adatvezérelt rendszerek, gyorsabban alkalmazkodnak az új igényekhez
• Digitális eszközök támogatják a standardizált folyamatokat, csökkentve a képzési időt és hibákat
• Gyors reakcióképesség, átlátható teljesítménymutatók biztosítják a vevői elégedettséget.
Workshop-ból valóság, Automatizált megoldások a lean operációért
Bemutatásra került egy JISHUKEN workshop, aminek a végén robotosították, automatizálták a sort
A JIHUKEN: Vezetés által támogatott célzott Kaizen folyamat, amely mély problémamegoldásra és fejlesztési lehetőségek feltárására összpontosít
Alapelvek:
• Minden érintettet vonjunk be
• Célzott fejlesztés
• Gemba és tények, vizualizált veszteségek (minimum egy óra megfigyelés..)
• Gyors költséghatékony megoldások (rövid, intenzív időkeret)
• Standardizált tudásmegosztás (Yokoten lehetősége, a megoldás más területekre történő átvitele, bevezetése)
Ramses 1.5 sor
Ez egy TCU telematic kontrol unit, ami a Mercedes számára gyártanak, A baleset esetén automatikusan hívja a mentőket, gyűjt infókat. Ennek a sornak a fejlesztése és automatizálása volt a fókusz. A sor jellemzői voltak, magasabb stabil darabszám, kevesebb átállás, standardizált termék, ismétlődő, monoton, ergonómiailag megterhelő feladatok. Abba az irányba mutattak az adatok, hogy érdemes automatizálni.
A cél:
• ciklusidő csökkentés 37s-ról 32 s-ra.
• A gyártósori layout-ot is szerették volna optimalizálni.
• MUDA, veszteségek csökkentése: várakozásból, mozgásból adódó hibák csökkentése
• ROI legyen 2 éven belüli (megtérülés)
A workshop, a lebonyolítása következő lépésekből épül fel:
1. Cél meghatározása
2. Felkészülés és szervezés, a workshop dátumának kiválasztása, résztvevők értesítése, szükséges dokumentumok ellenőrzése, adat és információgyűjtés
3. Workshop (2 nap): Jishuken rövid ismertetése, elmondják a szerepeket, Gemba bejárás lemennek a sorra, mérik, megfigyelik, Célok, akciók definiálása
4. Az akciók utókövetése és lezárás (akciók hatékonyságának mérése, standard munka frissítése, jó gyakorlatok megosztása
A workshop során számos lean eszközt alkalmaztak:
• OMT Output measurement tools (ez egy meg makrózott, excel ciklusidő mérő tool) (legalább egy órán keresztül mérik az időket)
• Video analízis
• Yamazumi diagram (értékteremtő és nem értékteremtő folyamatok)
• Temotoka ellenőrző lista (ergonómia)
További ajánlott eszközök:
• Spagetti diagram
• M&I diagram (VSM)
• Keshikomi ellenőrző lista (robotos gyártás esetén) Milyen kérdéseket tegyünk fel a robot mozgás során.
Van egy video elemző szoftver, ami szintén segíti a folyamatok, veszteségek elemzését.
Az eredmények mérése, visszamérése
A workshopok célja általában a költségmegtakarítás vagy a költség elkerülés.
Költségmegtakarítás
• LDC labor depending cost
• Emeri ciklusidő,
• gépi ciklusidő
• selejt
költség elkerülés
• gyártási terület
• OEE
Central Industrial Engineering (Ipari mérnökség)
Pánczél Róbert, 2023-ban csatlakozott ipari mérnökként, az idei évtől az automatizálási csapat vezetője (iparosítás).
Fő fókusz az Ipar 4.0 megoldások alkalmazása. Az elmúlt években egy komoly helyi kompetencia épült fel, egyre kevesebb szolgáltatást kell külső partnerektől vásárolni, ennek az egyik fő előnye, hogy gyorsabban tudnak haladni a megvalósítás során és olcsóbban tudják a projekteket megvalósítani.
Kompetenciák:
• Villamos és géptervezési ismeretek (AutoCad, Solid Works, ePlan, AutoDesk Inventor)
• Universal és TM robotok KUKA ipari robotok programozása
• PLC progamozása területén Siemens és OMRON
• Szimuláció (Plant Simulation)
• Megmunkálás (Vágás, CNC, hegesztés, köszörülés, edzés, 3D nyomtatás)
• Gépészeti, elektromos, pneumatikus szerelés
Vannak gyártásból jövő kollégák, akik behozzák a gyártási tapasztalatokat. Sokrétű kompetencia van, ami rövídíti a fejlesztést, mert sok mindent házon belül el tudnak végezni.
A fejlesztés elemei:
• Layout kialakítás,
• sori koncepció kialakítás - szimuláció elvégzése,
• mechanikus és elektromos tervezés,
• összeszerelés és telepítés,
• PLC és Robot programozás,
• Support, oktatás és átadás, átvétel
Igyekeznek a legtöbb ipari automatizálást házon belül megoldani, a CE jelölést most még külső partner biztosítja, de a jövőben a cél, hogy saját maguk is ki tudják adni a CE jelölést is. A külső partner bevonása meghosszabbítja az átfutási időt.
Beérkezik a PCB a robot elvégzi a darabolást, robot továbbítja
Pasztázás
Összeszerelés
A sor második felében 4 teszter cella van 7-ik tengelyes robotokkal a teszter gép (párhuzamos sorok lettek, mert így jobban lehetett javítania kapacitáskihasználást. A sor végén ugyanúgy tesztelés van
Mechanikus design
Fontos volt, hogy kialakítsanak olyan helyeket is, ahol a rework folyamatokat is el tudják végezni
14 robot 10 ipari és 4 kollaboratív robot dolgozik a soron
A sor legvégén dolgozik a 2 operátor, akik a csomagolást, címkézést végzik
Nem csak robotokkal, de AGV-vel is biztosítják az anyagáramlást a telephelyen.
Plant Simulation
Ebben a Lean csapat, Patrikék segítik a IE csapatot Siemens Plant simulation szoftverben.
Az elektromos és pneumatikus tervezést eplan rendszerben végzik.
• belsőleg kialakított tervezési standardok vannak
• Vonatokozó szabványok figyelembe vételével
• folyamatos fejlesztés fókusszal
PLC és ROBOT programozás
Siemens TA Portal és PLC program fejlesztés
Belsőleg kialakított programozási sztenderdek
KUKA WorkVisual Robot offline programozás
Teljeskörű automatizálás házon belül – belső csapattal
• olcsóbban tudják megvalósítani a beruházásokat, mint külső partnerrel
• Gyorsabb a folyamat
• Hatékonyabb együttműködés és support tevékenység
• Azonnali rendelkezésre állás van a supportálásnál (mert itt helyben vannak a kollégák)
Eredmények:
• 37s -ról 32 s-ra szükséges ciklusidő egy darab legyártásához
• Jobb helykihasználás
• Magasabb OEE 85% feletti
Vannak technikus kollégák a soron, az ő tudásszintjüket növelni kell, hogy el tudják végezni a javítási folyamatokat (az automatizált soron). Ha nem tudja megoldani, akkor hívja a folyamatmérnököt, majd az IE (ipari) mérnököt. Körülbelül egy év után jutottak el a sorral oda, hogy most már teljes hatékonysággal, önállóan megy és nem kell az ipari mérnököknek segítséget nyújtani, beavatkozni a soron.
Kaizen tevékenységek az AUMOVIO-nál
A Lean-es fejlesztéseket éves szinten tervezik. Januárban megcsinálják a Workshop tervet
Megnézik, a KPI ismeretében, hogy mely területen milyen workshopot terveznek. Gyár szinten 5-7 Jishuken van éves szinten. Vannak a deviation menedzsment-ből induló Kaizen-ek is.
A T cédulák és red tag-ek szintén lehetnek forrásai a Kaizeneknek. Van egy belső műhely, ami támogatja a Kaizen-ek megvalósítását és van bent egy 3D nyomtatási kapacitás is.
Az előadásokat követően 2 csoportban egy 2 órás gyári túra során tudtuk a gyakorlatban is megnézni az előadások során bemutatott fejlesztéseket. A teljes gyárban nagy fokú rendezettséget és fegyelmet tapasztaltunk, ami rámutat a magas szintű szervezeti kultúrára. A termelésben elektronikus andon kijelzőkön és a gépek termináljain lehet követni a célokat és a teljesítmény alakulását, valamint interaktív, érintő képernyős monitorok előtt tudják a termelési Shopfloor megbeszéléseket lebonyolítani, ahol a saját fejlesztésű Digitális termelés menedzsment rendszer fut és interaktív digitális sori információs táblákon lehet nyomon követni az eredményeket és rögzíteni az eseményeket. A napi szintű irányítást és ellenőrzést az interaktív érintő képernyőkön futó saját alkalmazás támogatja, amely segítő kérdéseket is feltesz a vezetőnek és a PQCDSM területeken lévő terv tény adatokat rögzíti és ahol eltérés van, ott további elemzésekre, lefúrásokra is lehetőséget ad a gyökérok meghatározásához. A PCB beültető sorokon vizuális menedzsment megoldások segítik az irányítást (amikor kezd lefogyni a tekercs (reel), akkor sárgára vált az adott munkaállomás a monitoron, ha lefogyott, akkor pedig pirosra. A forrasztás minőségét MAGIC AOI, AI-al támogatott kamerás ellenőrző rendszer támogatja, amely a hibák 94%-áról önállóan tud dönteni és tanítható az új felmerült hibákra is.
Az egyes gépek között számos ipar 4.0. megoldás, van a gyártósorok egyes részei direktben kommunikálnak egymással, például az UV gépben nem tölthet egy meghatározott időnél többet a termék, ezért utána egy puffer van, ahová le tudja üríteni az UV gépből kijövő termékeket és ha megtelt ez a puffer, akkor küld egy jelet a (az UV gép előtti) lakkozónak, hogy ne lakkozzon többet.
Az alkatrészek, raklapok mozgatását, részben (AMR) Automata mobil robotok végzik. A cégnél bevezetett AGILOX AMR-ek végzik a raklap adagolást, amikor elkészült egy meghatározott mennyiségű termék az AGILOX kap egy jelet wifi-n a géptől és elmegy raklapért.
Az alapanyag ellátást 2 órás milkrun rendszerrel végzik, a kisebb alkatrészekre vannak kanban-os, szupermarketes megoldások is. Minden polcon van egy QR kódos rendelő matrica, ezzel csipogják be az operátorok, gépkezelők, hogy mire van szükségük, amit a következő milkrun körben kiszállítanak a részükre.
A termelésben bemutatott fejlesztések jelentős részét belső csapat végzi, mint ahogy azt a korábbiakban ismertettük. 7-8 éve alakult az ipari mérnökség, a mostani vezetők akkor gyakornokként pályakezdőként kezdték a cégnél, mára oda jutottak, hogy egy nagyon komoly belső automatizálási kompetencia épült ki a cégnél és komplex belső automatizálási projekteket tudnak menedzselni és komoly CAPEX beruházásokat bíznak rájuk. Az új projekteknél mindig van egy NPI projektvezető, akik alá szintén tartoznak Lean-es kollégák, velük együtt valósulnak meg az új gyártósor fejlesztések. Mára a csapat eljutott oda, hogy a gyár és az eredményei megteremtették a bizalmat arra, hogy egy megfelelő gazdaságossági számítással alátámasztott fejlesztéshez a szükséges pénzt (beruházási budget-et) biztosítja a központ. Az ipari mérnökség csapata folyamatosan tanul és fejleszt és megosztja a tudását (cégcsoporton belül). Most például a cégen belül elindult egy „AI Challenge” nevű program, aminek a lényege, hogy mindenki a saját területén megnézi, hogy hogyan lehetne alkalmazni az AI-t és a legjobb beadott ötleteket jutalmazzák és biztosítják a megvalósításukhoz szükséges támogatást.
Összességében az AUMOVIO-nál egy kiváló szervezeti kultúrát, magas szintű folyamatokat és rendszereket tapasztalhattunk meg. A cég sikerének egyik titka, hogy kiemelten figyelnek az elkötelezett és kompetens munkaerő fejlesztésére, megtartására, és folyamatosan befektetnek a fejlesztőmérnökök képességeinek bővítésébe, valamint lehetőséget teremtenek az új megoldások kipróbálására és tesztelésére.
A nap végén egy fórum keretében lehetőség nyílt a kérdésekre és a látottak megbeszélésére. Szeretnénk köszönetet mondani az AUMOVIOmunkatársainak, hogy megosztották velünk jó gyakorlataikat, és minden résztvevő nevében gratulálunk az elért eredményeikhez!
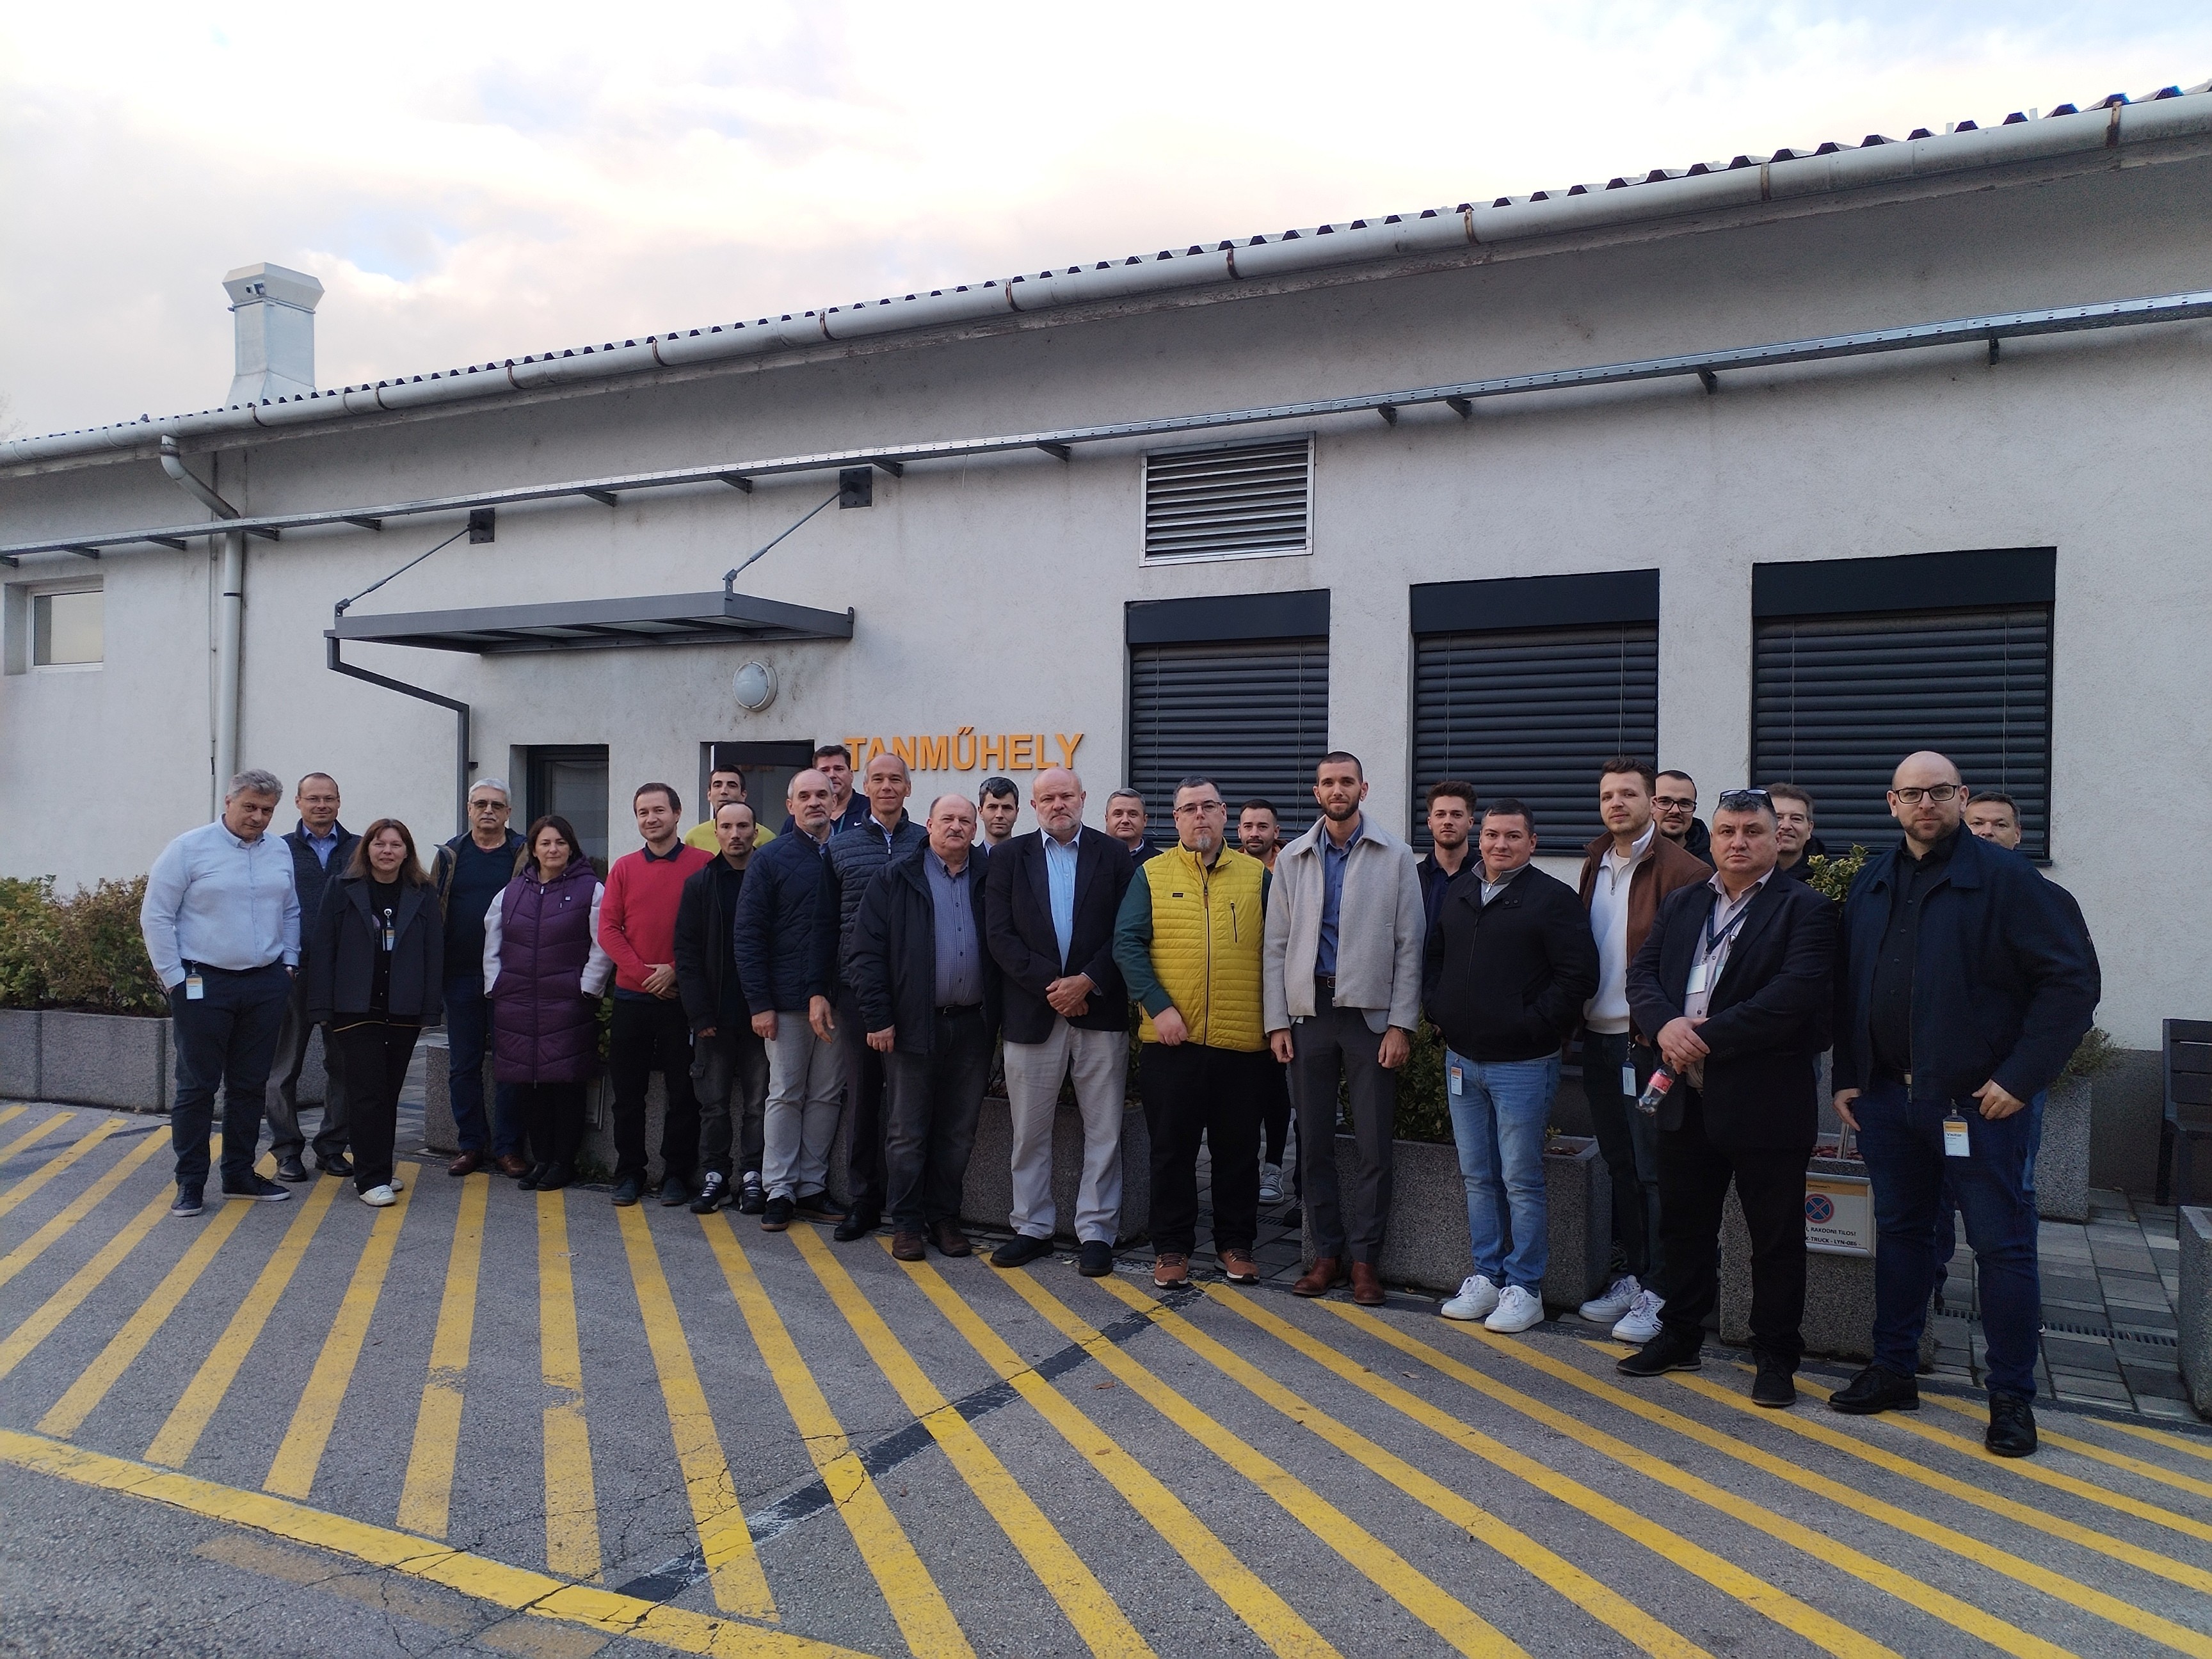
Dr. Németh Balázs, ügyvezető igazgató, Kvalikon
2025. november 21.
- KAIZEN rendszer képzés - 2026. Október 6-7, 13 és 2026. November 25-26; December 2
- Munkavédelmi képzés - 2026. Október 6 és 2026. December 4
- Benchmarking képzés - 2026. Október 7
- MEBIR (ISO 45001) belső auditor képzés - 2026. Október 7-8 és 2026. December 9-10
- Problémamegoldás képzés - 2026. Október 6-7 és 2026. November 25-26
- Ipar 4.0 - 2026. Október 8-9 és 2026. November 30; December 1
- Folyamatmenedzsment képzés (EOQ MNB - KVALIKON) - 2026. Október 12-13, 19-20, 26-27 és 2026. November 2-3, 9-10, 16-17
- Mérőeszköz felügyelő - 2026. Október 12-13 és 2026. December 16-17
- MSA (AIAG-core tools B modul) - 2026. Október 13-14 és 2026. December 14-15
- Teljesítménymenedzsment képzés - 2026. Október 12-13-14 és 2026. December 9-10-11
- SPC (AIAG-Core Tools C modul) - 2026. Október 14-15 és 2026. December 16-17
- Tárgyalástechnika - 2026. Október 15-16 és 2026. December 2-3
- 72. BEST PRACTICE FÓRUM - SUZUKI - 2026. Október 16
- Művezető mester képzés (II) - 2026. Október 26-27; November 2-3
- NIS2 kötelezett szervezetek vezetőinek kiberbiztonsági alapképzése - 1 nap - 2026. Október 26
- NIS2 kötelezett szervezetek információbiztonsági felelőseinek (IBF) kiberbiztonsági alapképzése - 2,5 nap - 2026. Október 27-28-29
- Vezetői kommunikáció és konfliktuskezelés képzés - 2026. Október 29-30 és 2026. November 30; December 1
- Termékbiztonsági megbízott - 2026. Október 29-30
- AI stratégia képzés - 2026. November 5-6 és 2026. November 17-18
- Folyamatmenedzsment képzés (EOQ MNB - KVALIKON) - 2026. Október 12-13, 19-20, 26-27 és 2026. November 2-3, 9-10, 16-17
- IATF 16949 belső auditor képzés - 2026. November 2-3, 4
- Vezetői képzés - Készségfejlesztés modul (A) - 2026. November 2-3 és 2026. December 1-2
- BCM - Üzletmenet-folytonosság menedzsment - 2026. November 5-6
- JIT - KANBAN képzés - 2026. November 4-5, 6
- LEAN FÓRUM Folyamatfejlesztési Konferencia - 2026. November 6
- Six Sigma Black Belt képzés - 2026. November 5-6, 12-13, 19-20, 26-27; December 4
- Folyamatautomatizálás képzés - 2026. November 5-6
- Kockázatmenedzsment képzés - 2026. November 5-6
- Six Sigma Green Belt képzés - 2026. November 5-6, 12-13, 19-20
- Időgazdálkodás képzés - 2026. December 7-8
- FMEA képzés - (AIAG-core tools A modul) - 2026. November 9-10
- Folyamat-kontrolling - 2026. November 9-10
- Hoshin Kanri képzés - 2026. November 9-10
- MIR (ISO 9001) belső auditor képzés - 2026. November 9-10
- MIR (ISO 9001) belső auditor továbbképzés – 0,5 nap - 2026. November 9
- Vezetői képzés - Rendszerek építése, irányítás modul (B) - 2026. November 9-10
- 5S - TPM - SMED - LEAN menedzsment a gépeken - 2026. November 10, 19-20
- KIR (ISO 14001) belső auditor továbbképzés - 0,5 nap - 2026. November 11
- LEAN alapképzés - 2026. November 10, 19, 23
- LEAN Black Belt - 2026. November 10-11, 18, 23-24, 30
- LEAN Management képzés - 2026. November 10-11, 19-20, 23-24
- LEAN Quality képzés - 2026. November 10, 19-20, 23
- Projektmenedzsment képzés - 2026. November 10-11-12 és 2026. November 25-26-27
- LEAN a logisztikában - 2026. November 10-11, 19-20
- Value Stream Management képzés - 2026. November 10-11, 17
- 8D (AIAG-core tools D modul) - 2026. November 11-12
- Agilis projektmenedzsment - 2026. November 11-12-13
- KIR (ISO 14001) belső auditor képzés - 2026. November 11-12
- Teljesítményértékelés képzés - 2026. November 12-13
- LEAN tréner képzés - 2026. November 16-17, 25-26; December 2
- LEAN Vezetés - LEAN Coaching képzés - 2026. November 16-17, 23
- Minőségtechnikák képzés - 2026. November 16-17-18
- NPI Projektmérnök képzés - 2026. November 16-17, 23-24
- TPM MASTER képzés - 2026. November 19-20, 23-24
- Train the trainer képzés - 2026. November 18, 24-25
- Változásmenedzsment - 2026. November 17-18
- Vezetői képzés - Emberek vezetése modul (C) - 2026. November 16-17
- AI stratégia képzés - 2026. November 5-6 és 2026. November 17-18
- KAIZEN Menedzser képzés - 2026. November 18-19, 25-26; December 2-3
- Lean Office képzés - 2026. November 18-19, 25-26; December 2
- 5S képzés - 2026. November 19
- 5S auditor képzés - 2026. November 19-20
- Digitális transzformáció képzés - 2026. November 19-20
- AIAG Core Tools alapok képzés - 2026. November 23-24-25
- Vezetői képzés - Kommunikáció és változáskezelés modul (D) - 2026. November 23-24
- KAIZEN rendszer képzés - 2026. Október 6-7, 13 és 2026. November 25-26; December 2
- Problémamegoldás képzés - 2026. Október 6-7 és 2026. November 25-26
- Projektmenedzsment képzés - 2026. November 10-11-12 és 2026. November 25-26-27
- CP (AIAG-core tools E modul) - 2026. November 26
- Folyamatmérnök képzés - 2026. November 26-27; December 3-4, 10-11
- Ipar 4.0 - 2026. Október 8-9 és 2026. November 30; December 1
- Vezetői kommunikáció és konfliktuskezelés képzés - 2026. Október 29-30 és 2026. November 30; December 1
- Vezetői képzés - Készségfejlesztés modul (A) - 2026. November 2-3 és 2026. December 1-2
- Minőségellenőr képzés - 2026. November 30; December 1-2
- VDA 6.3. Folyamatauditor képzés - 2026. December 1-2, 3
- Tárgyalástechnika - 2026. Október 15-16 és 2026. December 2-3
- Művezető képzés - 2026. December 3-4, 10-11
- TWI (front line leader) képzés - 2026. December 3-4
- Munkavédelmi képzés - 2026. Október 6 és 2026. December 4
- VDA 6.5 Termékauditor képzés - 2026. December 4
- EIR (ISO 50001) belső auditor képzés - 2026. December 7-8
- MEBIR (ISO 45001) belső auditor képzés - 2026. Október 7-8 és 2026. December 9-10
- Teljesítménymenedzsment képzés - 2026. Október 12-13-14 és 2026. December 9-10-11
- LOTO tréning - 2026. December 12
- IBIR (ISO 27001) belső auditor képzés - 2026. December 14-15-16
- MSA (AIAG-core tools B modul) - 2026. Október 13-14 és 2026. December 14-15
- Mérőeszköz felügyelő - 2026. Október 12-13 és 2026. December 16-17
- SPC (AIAG-Core Tools C modul) - 2026. Október 14-15 és 2026. December 16-17